PackML : structurer son code automate selon le standard industriel
Dans les usines de production, intégrer plusieurs machines sur une même ligne relève souvent du casse-tête. Une encartonneuse programmée sous un environnement spécifique ne gère pas ses modes de marche de la même façon qu’une remplisseuse ou un palettiseur conçu par un autre intégrateur. Chaque automaticien applique ses propres habitudes de programmation, ses grafcets personnalisés et ses structures de données internes. Ce manque d’harmonisation allonge les temps de mise en service et complique le diagnostic des équipes de maintenance. Pour répondre à cette problématique, l’organisation OMAC a développé la norme ISA-TR88.00.02, plus connue sous le nom de PackML (Packaging Machine Language). Ce standard fournit un cadre universel pour structurer le contrôle des machines et unifier leur comportement, quelle que soit la marque de l’automate utilisé.
Les fondations du standard ISA-TR88
Né au début des années 2000 pour l’industrie de l’emballage, le standard s’est rapidement étendu à l’ensemble des machines de conversion, d’assemblage et de manutention. Son objectif principal est de découpler la logique de commande globale de la cinématique propre à chaque équipement.
Le standard repose sur une modélisation hiérarchique issue de la norme ISA-88. Une ligne de production se décompose en unités, puis en modules d’équipement et en modules de contrôle. À chaque niveau, le pilotage s’appuie sur une machine d’état normalisée et sur un dictionnaire de variables standardisé appelé PackTags. Cette architecture garantit que chaque machine expose une interface identique vers la ligne et les systèmes de supervision, sans dévoiler le savoir-faire interne du constructeur.
Anatomie de la machine d'état PackML
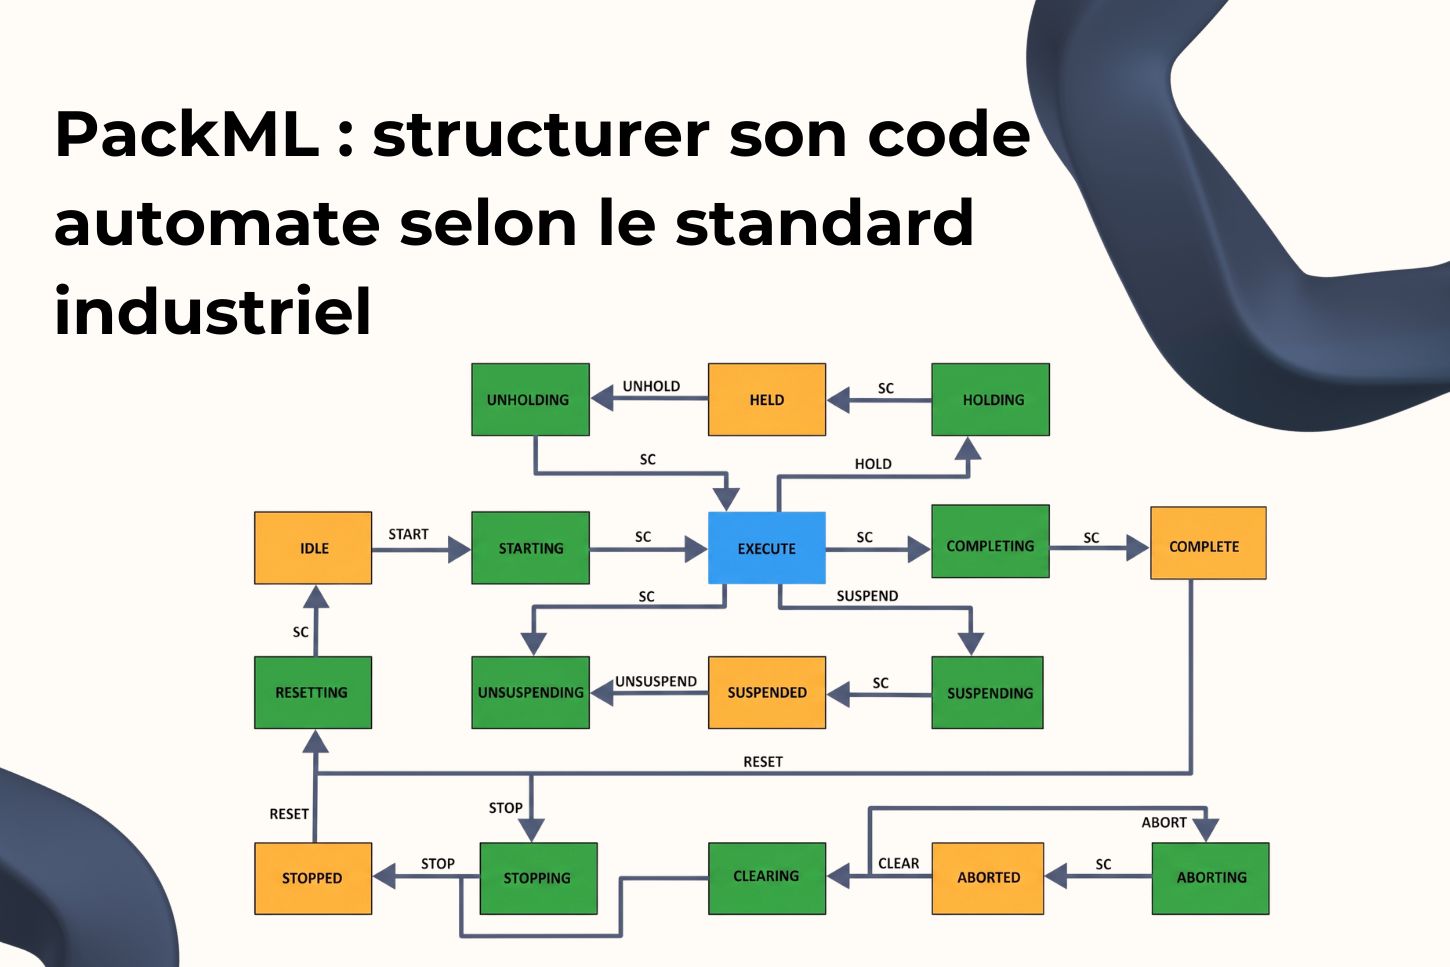
Au cœur du standard se trouve une machine d’état composée de 17 états prédéfinis. Elle régit le cycle de vie opérationnel de la machine selon deux grands types d’états :
- Les états d’attente (Wait States) : ce sont des états stables où la machine attend une consigne externe (opérateur ou automate de ligne) pour transiter. On y retrouve 6 états : Stopped, Idle, Held, Suspended, Complete et Aborted.
- Les états d’action (Acting States) : ce sont des états transitoires caractérisés par le suffixe en “ing” (Starting, Completing, Resetting, Holding, Unholding, Suspending, Unsuspending, Clearing, Stopping, Aborting). Dans ces phases, l’automate exécute une séquence active et transite automatiquement dès la fin de tâche (State Complete). L’état Execute constitue quant à lui l’état d’activité nominale de production.
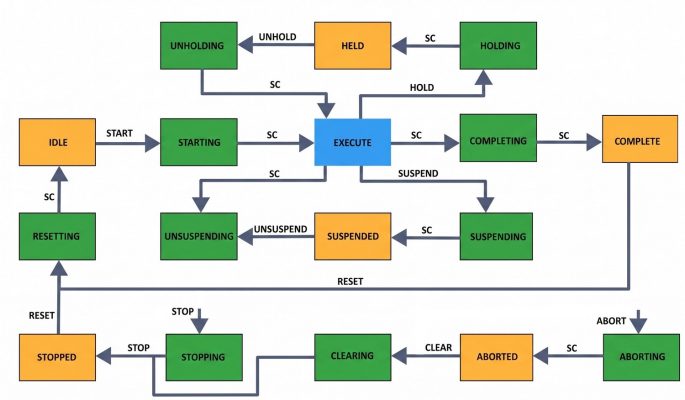
Diagramme des états de machine selon le standard PackML (© vrautomation.fr)
Cette distinction clarifie les responsabilités au sein du code. L’état Execute est le mode de production où les pièces sont traitées. Si un manque de produit survient en amont, la machine bascule dans la branche Suspending puis Suspended, libérant la logique sans générer de faux défaut. À l’inverse, un problème de sécurité matérielle ou un arrêt d’urgence provoque une transition directe vers Aborting, garantissant une mise en sécurité rapide et ordonnée.
Modes de fonctionnement et communication par PackTags
Pour s’adapter aux différentes phases d’exploitation d’un atelier, le standard définit plusieurs modes d’unité : le mode Production, le mode Maintenance et le mode Manuel. Chaque mode possède sa propre instance de la machine d’état, ce qui permet d’isoler les mouvements manuels de la logique automatique tout en conservant une traçabilité rigoureuse.
La communication inter-machines et le dialogue avec les systèmes d’information reposent sur les PackTags. Ces étiquettes de données standardisées sont regroupées en trois catégories :
- Command : instructions envoyées à la machine (changement d’état, consigne de vitesse, numéro de recette).
- Status : informations sur l’état courant de l’équipement, les sous-états actifs et les défauts majeurs.
- Administration : données de performance, compteurs de production et temps passés dans chaque état.
L’intégration avec le protocole OPC UA, au travers de la spécification compagnon dédiée, permet d’exposer nativement ces variables sans conversion logicielle intermédiaire.
Bibliothèques et outils prêts à l'emploi : de Siemens à Rockwell
L’un des atouts majeurs de PackML réside dans son intégration par les principaux fabricants d’automates, qui fournissent des bibliothèques logicielles prêtes à l’emploi :
- Sous Siemens TIA Portal, la bibliothèque LPML (Library of Packaging Machine Language) met à disposition des blocs fonctionnels dédiés aux contrôleurs S7-1200 et S7-1500, incluant la gestion d’état et les vues IHM associées.
- Dans l’environnement Rockwell Studio 5000, des instructions personnalisées (AOI) et des gabarits de projet structurent le code des automates ControlLogix et CompactLogix selon le standard.
- La plateforme TwinCAT 3 de Beckhoff s’appuie sur la bibliothèque Tc3_PackML pour orchestrer la machine d’état et propose des composants prêts à l’emploi pour les interfaces Web HMI.
- Les solutions Schneider Electric (EcoStruxure Machine Expert) et B&R Automation (mapp PackML) intègrent également des briques préconfigurées pour leurs gammes respectives.
En vous appuyant sur ces modèles constructeurs, vous n’avez pas à concevoir la logique de transition de zéro. Il vous suffit d’insérer vos séquences métier dans les blocs d’action dédiés, ce qui réduit considérablement le temps de développement.
Contactez nos experts pour standardiser la communication inter-machines via les PackTags.
Exemples
Sur une ligne de conditionnement pharmaceutique récente, trois constructeurs distincts fournissent l’ensacheuse (Beckhoff), l’encartonneuse (Rockwell Automation) et la palettisation (Siemens). En imposant le modèle d’états dans le cahier des charges, l’intégrateur de ligne a synchronisé les convoyeurs d’accumulation en exploitant uniquement les états Suspended et Held. Lorsque l’encartonneuse ralentit, elle bascule son statut d’alimentation, ce qui informe l’ensacheuse en amont sans nécessiter d’échange de signaux spécifiques point à point.
Cette uniformisation simplifie également le calcul du TRS (Taux de Rendement Synthétique). Comme le temps passé dans chaque état est horodaté selon les mêmes critères sur l’ensemble des postes, le système MES calcule la disponibilité réelle de la ligne sans retraitement manuel. Les retours d’expérience industriels montrent une réduction moyenne de 20 % à 35 % du temps d’intégration sur site pour les lignes multi-fournisseurs.
Limites et contraintes
Bien que le standard apporte des gains évidents, sa mise en œuvre impose certaines contraintes. La première réside dans la courbe d’apprentissage des équipes. Structurer une application autour d’une machine d’état stricte demande une rigueur d’analyse supérieure à celle d’un grafcet linéaire traditionnel.
Une autre difficulté fréquente concerne la tentation de surcharger l’état Execute. Si l’on y place l’ensemble des sécurités et des dérives fonctionnelles au lieu d’utiliser les branches Holding ou Suspending, la valeur ajoutée du standard diminue. Enfin, l’adoption de la méthode nécessite que les donneurs d’ordre la prescrivent formellement auprès de leurs équipementiers (OEM) dès la phase de consultation, afin d’éviter des surcoûts d’adaptation en fin de projet.
Conclusion
Le standard apporte une réponse éprouvée au défi de l’interopérabilité dans les ateliers industriels. En séparant la gestion des états de la cinématique des machines, vous gagnez en clarté, réduisez vos temps de mise en service et facilitez l’exploitation quotidienne de vos installations. Pour franchir le pas, une approche progressive reste la plus efficace : commencez par tester les bibliothèques fournies par votre fabricant d’automates sur un équipement simple ou un îlot pilote avant de généraliser la démarche à l’échelle de vos lignes complètes.